
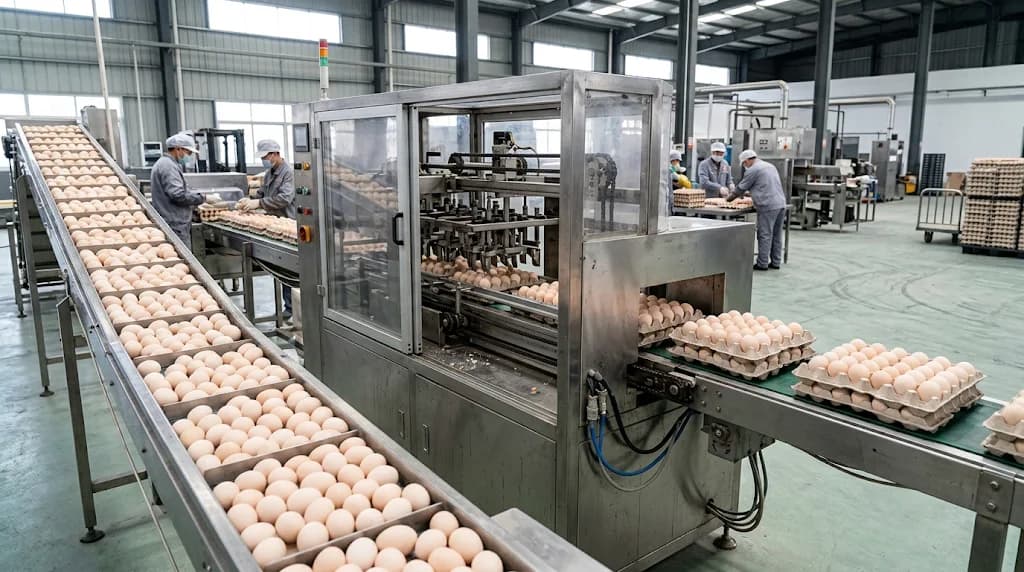
Comment faire correspondre la capacité de la ligne de collecte et de conditionnement des œufs avant de commander
Pour faire correspondre la capacité de la ramasseuse et de la ligne de conditionnement, comparez les œufs entrant dans la ligne pendant la collecte avec ce que chaque étape connectée peut gérer dans les mêmes conditions de fonctionnement. Les chiffres quotidiens d'œufs ne suffisent pas à eux seuls. Le programme de collecte, les convoyeurs partagés, le format des alvéoles, les heures de conditionnement et le retrait des plateaux remplis influent tous sur la capacité de la ligne proposée à terminer le travail.
Avant de commander, demandez un plan et un tableau des capacités couvrant le parcours, des bandes transporteuses des rangées de cages jusqu'à la zone de réception des plateaux remplis. Demandez aux fournisseurs d'identifier l'étape limitante, d'expliquer comment le flux entrant sera contrôlé et d'indiquer comment la configuration proposée sera vérifiée.
1. Séparez le volume quotidien, le flux de collecte et le temps de conditionnement
Préparez trois chiffres : le nombre d'œufs attendus dans la ligne chaque jour, le rythme auquel ils arrivent pendant la collecte et le temps disponible pour le conditionnement.
Les œufs collectés sur le convoyeur peuvent être libérés sur une période de collecte plus courte. Plusieurs bâtiments peuvent également alimenter le même convoyeur. Par conséquent, diviser la production quotidienne par la durée de la journée de travail peut masquer un taux d'arrivée plus élevé dans la zone de conditionnement.
Pour une ferme existante, comptez les œufs à l'entrée de la ligne proposée sur des intervalles de temps clairement définis. Enregistrez quels bâtiments ou rangées étaient en cours de collecte et quand la collecte s'est arrêtée. Pour un nouveau projet, marquez les chiffres comme des estimations de planification et demandez comment la séquence de collecte proposée les affectera.
Un calcul de départ utile est le suivant :
Exigence moyenne d'admission = œufs prévus entrant dans la ligne ÷ heures de fonctionnement nettes disponibles
Les heures de fonctionnement nettes excluent les périodes prévues où la ligne ne peut pas fonctionner, comme le nettoyage, les pauses sans personnel de remplacement et les changements de format des alvéoles.
Illustration arithmétique, et non un cas concret d'exploitation ou une recommandation d'équipement : 48 000 œufs entrants sur quatre heures de fonctionnement nettes nécessitent un apport moyen de 12 000 œufs par heure. S'il ne reste que trois heures, la moyenne passe à 16 000. Aucun de ces chiffres ne décrit le taux d'arrivée maximal ni ne permet de sélectionner une machine adaptée.
Gardez le nombre d'œufs entrants séparé de la production correctement emballée. Les œufs rejetés, les alvéoles vides et les œufs endommagés nécessitent leurs propres registres ; un nombre d'entrées élevé ne garantit pas une production vendable.
2. Mettez Tous les Chiffres de Capacité sur une Base Commune
La capacité annoncée d'un système de ramassage d'œufs peut se référer à un élévateur, une rangée ou une combinaison particulière de niveaux. La capacité d'une machine automatique d'emballage d'œufs en plateaux peut être exprimée en œufs, en plateaux ou en caisses par heure. Établissez ce que couvre chaque chiffre avant de le comparer.
| Question de capacité | Clarification écrite à demander |
|---|---|
| Qu'est-ce qui est compté ? | Œufs entrants, œufs transférés, plateaux remplis ou œufs correctement emballés |
| Que couvre le débit nominal ? | Une unité, une ligne, un bâtiment ou la ligne complète proposée |
| Quel conditionnement est supposé ? | Référence du plateau ou de la boîte, œufs par plateau ou boîte et emballages par carton |
| Dans quelles conditions ? | Répartition des calibres, format des plateaux, schéma d'alimentation, effectif et réglages des machines |
| Cela inclut-il les interruptions ? | Si le chiffre correspond à la capacité brute en fonctionnement ou au débit mesuré sur une période écoulée |
| Où a-t-il été mesuré ? | Point de comptage, durée du test et équipement inclus dans le test |
Pour convertir des plateaux par heure en œufs par heure, multipliez par le nombre d'œufs par plateau. Si la capacité est indiquée en cartons par heure, confirmez combien de plateaux ou de boîtes contient chaque carton et combien d'œufs chaque plateau ou boîte peut contenir. Utilisez la même base de conditionnement lors de la comparaison des fournisseurs.
Une capacité brute de fonctionnement n'indique pas combien d'œufs seront réellement emballés au cours d'un poste incluant des temps d'arrêt. Demandez quelles conditions de fonctionnement et quelles interruptions le taux annoncé permet, plutôt que d'appliquer un pourcentage d'efficacité supposé.
Pour les dimensions des plateaux, les échantillons d'œufs et les changements de format, utilisez le guide de sélection de machine automatique d'emballage de plateaux à œufs. Ces détails restent partie intégrante des conditions de capacité.
3. Trouvez l'étape limitante le long du parcours réel
Tracez chaque parcours d'œufs sur le plan :
Courroies des rangées de cages → élévateur ou unité de transfert → convoyeur partagé → tri ou inspection, si inclus → machine d'emballage → retrait des plateaux remplis.
Pour chaque étape, notez son modèle, son mode de fonctionnement, la base de capacité déclarée et les points de connexion. Marquez quelles unités fonctionnent en parallèle et lesquelles partagent un parcours en aval.
| Étape | Ce qui peut limiter le flux proposé |
|---|---|
| Courroies et élévateurs des rangées de cages | Séquence de collecte, rangées ou niveaux actifs, et conditions de transfert |
| Convoyeurs partagés | Arrivées combinées de plusieurs bâtiments, jonctions et disponibilité en aval |
| Tri ou inspection, si inclus | Capacité du processus sélectionné et gestion des œufs détournés |
| Machine de conditionnement | Format de plateau testé, gamme d'œufs, conditions d'alimentation et réapprovisionnement des plateaux |
| Retrait des plateaux remplis | Convoyeur d'évacuation, manutention manuelle, disposition d'empilage et espace de réception |
Additionner les débits de plusieurs élévateurs ne détermine pas la capacité de leur convoyeur commun ou de leur conditionneuse. De même, acheter une conditionneuse plus rapide n'augmentera pas le flux à travers une restriction inchangée en amont.
Lorsque l'équipement de collecte est conservé, vérifiez les connexions physiques ainsi que les débits. Le guide de rétrofit des élévateurs d'œufs verticaux couvre les positions des courroies, le sens de transfert et l'espace d'installation.
Condition de sélection : demander au fournisseur de nommer l'étape limitante pour le parcours et le calendrier proposés. Une liste de puissances nominales distinctes n'est pas un chiffre de production vérifié pour l'ensemble de la ligne.
4. Choisir entre collecte simultanée, séquençage et mise en tampon
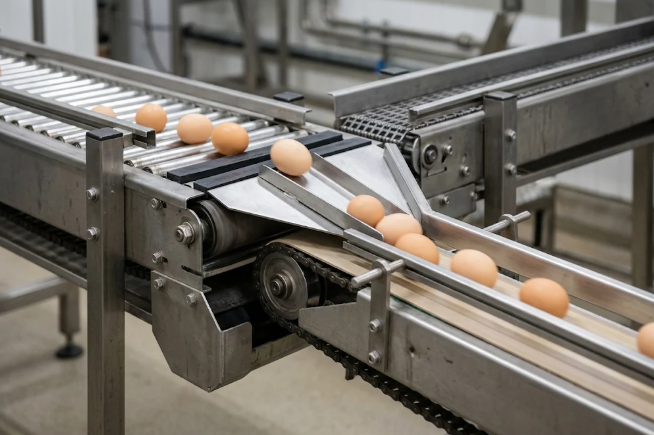
Si les œufs de plusieurs poulaillers sont collectés en même temps, vérifier leur taux d'arrivée combiné à chaque section partagée de la ligne. Si la collecte est organisée en groupes, demander un calendrier indiquant les poulaillers de chaque groupe, les volumes d'œufs attendus, les périodes de collecte et le temps total de réalisation.
Collecter les œufs des poulaillers en séquence peut réduire la demande de pointe sur les équipements partagés, mais l'exploitation doit toujours terminer la collecte dans sa fenêtre de fonctionnement. Faire examiner le calendrier proposé par l'équipe de l'exploitation ; ne pas supposer que retarder la collecte des œufs d'un poulailler est toujours acceptable.
La zone d'accumulation peut absorber la différence temporaire entre le flux d'entrée et le flux de sortie. Cependant, si le nombre d'arrivées est toujours supérieur au nombre de départs, la file d'attente continuera d'augmenter. Un espace tampon supplémentaire ne peut pas compenser une pénurie persistante de capacité.
Pour un intervalle de révision convenu, la file d'attente supplémentaire approximative est :
Taux d'arrivée excédentaire × durée, en utilisant des unités de temps correspondantes.
Il s'agit d'un calcul d'équilibre des flux, et non d'une spécification pour une zone de stockage d'œufs sûre. L'accumulation réellement utilisable dépend de l'équipement, de l'occupation, de la manipulation des œufs et des commandes.
Demander comment la ligne proposée détecte une section aval pleine, limite les arrivées supplémentaires et réagit lorsque les plateaux sont épuisés ou que l'emballage s'arrête. Faire définir et approuver la séquence d'arrêt et de redémarrage par le personnel technique responsable. Toute alternative manuelle nécessite sa propre évaluation de capacité, d'accès et de personnel.
Condition de sélection : lorsque le débit de pointe dépasse le taux de la station de réception, exiger un calendrier de collecte documenté, un arrangement d'accumulation vérifié ou une proposition d'équipement révisée avant d'accepter la configuration.
5. Vérifier la capacité et la qualité de manipulation dans le même essai
Demandez s'il est possible de tester la configuration proposée, ce qu'elle couvre et quel est le coût. La démonstration d'emballage indépendante ne peut pas vérifier les élévateurs exclus, les convoyeurs partagés ou les connexions de contrôle dans cet essai.
Convenez par écrit des conditions d'essai et des critères d'acceptation. Utilisez les références de plateaux prévues, une distribution de taille d'œufs indiquée et l'arrangement d'alimentation en œufs planifié. Incluez des conditions de fonctionnement représentatives et des scénarios convenus d'arrêt et de redémarrage que le dispositif d'essai peut reproduire.
Enregistrez :
- Les modèles d'équipement, la configuration, les réglages et les références de plateaux.
- Les œufs entrants et la sortie correctement emballée aux points de comptage définis.
- Le temps écoulé, le temps de fonctionnement réel et les raisons des interruptions.
- Les cellules vides, les mauvais chargements, les bourrages, les œufs endommagés et les interventions manuelles.
- L'accumulation aux sections partagées et le retrait des plateaux remplis.
- Les conditions non testées et la manière dont elles seront vérifiées ultérieurement.
Pour les contrôles des dommages, établissez l'état des œufs entrants et les points d'observation avant l'essai. Sinon, des dommages déjà présents pourraient être attribués à la mauvaise étape. Voir le guide sur la casse lors de la collecte et de l'emballage pour les points d'inspection associés.
Conservez le résultat du test lié à la configuration et aux conditions réellement évaluées. Si un test en usine exclut des équipements conservés ou des connexions de site, listez les vérifications d'acceptation restantes sur site et précisez qui les effectuera.
6. Comparez les devis avec un tableau de capacités et d'interfaces
Pour une ligne complète de conditionnement d'œufs à la ferme, demandez à chaque fournisseur de remplir le même tableau. Incluez les équipements conservés et fournis par l'acheteur afin que les lacunes restent visibles.
| Étape ou interface | Informations requises dans la proposition |
|---|---|
| Collecte auprès de chaque maison | Modèles conservés ou fournis, groupes actifs et flux de collecte attendu |
| Itinéraire de transfert partagé | Dimensions de connexion, flux combiné et réponse de contrôle proposée |
| Emballage et manutention des plateaux | Modèle, références des plateaux, conditions de capacité et méthode de réception des plateaux remplis |
| Accumulation et arrêts | Disposition disponible, limites de fonctionnement et responsabilité de l'intégration du contrôle |
| Tests et acceptation | Équipements testés, méthode de comptage, critères d'acceptation et vérifications sur site non résolues |
| Limite de fourniture | Éléments inclus, optionnels, fournis par l'acheteur et exclus, avec un responsable pour chaque connexion |
Comparez les contrôles, capteurs, convoyeurs de connexion, supports, services sur site, installation, mise en service et documents aux côtés des machines. Confirmez les conditions commerciales séparément. La liste de contrôle pour la soumission d'équipement de ferme de pondeuses fournit une vérification de portée plus large.
Prochaine étape : envoyer le plan de production et le parcours des œufs ensemble
Préparez un dossier de demande contenant l'emplacement de l'exploitation, les volumes d'œufs actuels et prévus, l'agencement des bâtiments et des rangées de cages, la séquence de collecte, les heures nettes de conditionnement, les références des plateaux, les détails des équipements conservés et des photographies des points de transfert. Ajoutez les relevés de flux disponibles et indiquez où les chiffres sont des estimations ou encore inconnus.
Envoyez-le via la page de contact Auto ChickenCage. Demandez quels équipements peuvent être chiffrés et sollicitez une configuration écrite précisant la base de capacité, l'agencement proposé pour le contrôle des flux, les responsabilités d'interface et les questions en suspens. Faites examiner cette proposition par les équipes techniques de l'exploitation et de l'équipement avant de confirmer la commande.
Want to know more?
Get in touch with us for more information about our services and products.