
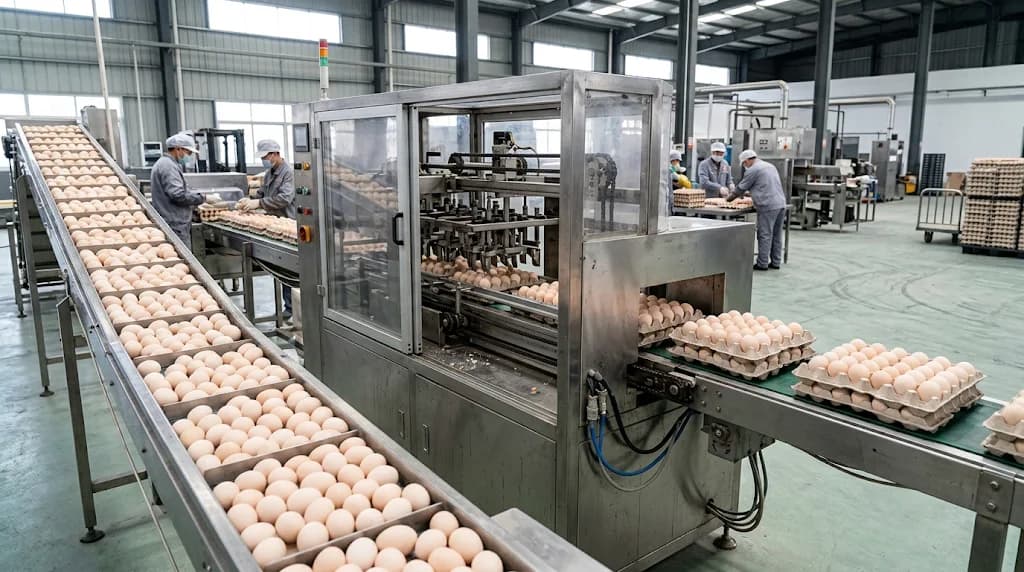
注文前に採卵ラインと包装ラインの能力を合わせる方法
採卵とパッキングラインの能力を合わせるためには、同じ運転条件下で、集卵中にラインに入る卵の数を、接続された各工程が処理できる能力と比較してください。1日あたりの卵数だけでは不十分です。集卵スケジュール、共有コンベヤ、トレイ形式、パッキング時間、満杯トレイの搬出はすべて、提案されたラインが作業を完了できるかどうかに影響します。
発注前に、ケージ列の卵ベルトから満杯トレイの受入エリアまでのルートを網羅したレイアウトと能力表を要求してください。サプライヤーに、制限となる工程を特定し、入ってくるフローがどのように制御されるかを説明し、提案された構成がどのように検証されるかを明記するよう求めてください。
1. 日次処理量、集卵フロー、パッキング時間を分ける
3つの数値(1日にラインに入る予定の卵数、集卵中の到着率、パッキングに利用可能な時間)を準備してください。
コンベヤベルトで回収された卵は、より短い集卵時間内に放出できます。また、複数の鶏舎が同じコンベヤに供給することもできます。したがって、日次産卵量を作業日数の長さで割ると、パッキングエリアでのより高い到着率が見えなくなる可能性があります。
既存の農場では、明確に示された時間間隔で、提案されたラインの投入口で卵を数えてください。どの鶏舎または列がいつ集卵されたか、集卵がいつ停止したかを記録してください。新規プロジェクトの場合は、その数値を計画上の見積もりとしてマークし、提案された集卵順序がそれらにどのように影響するかを質問してください。
有用な初期計算は次のとおりです。
平均投入必要量 = 計画されたライン投入卵数 ÷ 正味運転可能時間
正味運転時間には、清掃、代替スタッフなしの休憩、トレイ形式の変更など、ラインが運転できない計画された時間は含まれません。
計算例であり、農場事例や設備選定の推奨ではありません: 4正味運転時間で48,000個の入卵がある場合、平均処理量は1時間あたり12,000個となります。残り時間が3時間しかなければ、平均は16,000個になります。どちらの数値もピーク時の到着率を示すものではなく、適切な機械を選定するものではありません。
入卵数を、正しく梱包された出荷数と混同しないでください。不合格卵、空トレーセル、破損卵はそれぞれ別に記録する必要があります。入卵数が多いだけでは、販売可能な出荷数にはなりません。
2. すべての処理能力の数値を同じ基準に揃える
採卵システムの記載処理能力は、1台のエレベーター、1列、または特定のケージ段数の組み合わせを指す場合があります。自動卵トレー梱包機の処理能力は、1時間あたりの卵数、トレー数、またはケース数で表される場合があります。比較する前に、各数値が何を対象としているかを確認してください。
| 能力に関する質問 | 要求すべき文書による明確化 |
|---|---|
| 何を数えているのか? | 搬入される卵、移送される卵、充填済みトレイ、または正しく包装された卵 |
| その定格は何を対象としているのか? | 1台のユニット、1レーン、1棟、または提案された完全なライン |
| どのパッケージが想定されているのか? | トレイまたはカートンの基準、パッケージあたりの卵数、ケースあたりのパッケージ数 |
| どのような条件下で? | 卵のサイズ構成、トレイの形式、供給パターン、人員配置、機械の設定 |
| 中断は含まれるのか? | その数値が総稼働能力なのか、経過時間にわたる実測出力なのか |
| どこで測定されたのか? | 計数ポイント、試験時間、試験に含まれる機器 |
1時間あたりのトレイ数を1時間あたりの卵数に換算するには、トレイあたりの卵数を掛けます。能力が1時間あたりのケース数で記載されている場合は、各ケースに含まれるトレイまたはカートンの数と、各トレイまたはカートンに収容される卵の数を確認してください。サプライヤーを比較する際は、同じ包装基準を使用してください。
総運転能力だけでは、ダウンタイムを含むシフト中に実際に何個の卵がパッキングされるかはわかりません。見積もられたレートがどのような運転条件や中断を考慮しているのかを確認し、想定された効率率を単純に当てはめるのではなく、質問してください。
トレイ寸法、卵サンプル、フォーマット変更については、自動卵トレイパッキングマシン選定ガイドを参照してください。これらの詳細は能力条件の一部として残ります。
3. 実際の経路に沿った律速段階を見つける
レイアウト上の各卵の経路を追跡してください:
ケージ列ベルト→エレベーターまたは移送ユニット→共通コンベヤー→選別または検査(含まれる場合)→パッキングマシン→充填済みトレイの搬出。
各段階について、そのモデル、運転モード、記載された能力基準、接続ポイントを記録してください。どのユニットが並列で稼働し、どのユニットが下流の経路を共有するかをマークしてください。
| 段階 | 提案されたフローを制限する可能性があるもの |
|---|---|
| ケージ列のベルトとエレベーター | 収集順序、稼働中の列または段、および移送条件 |
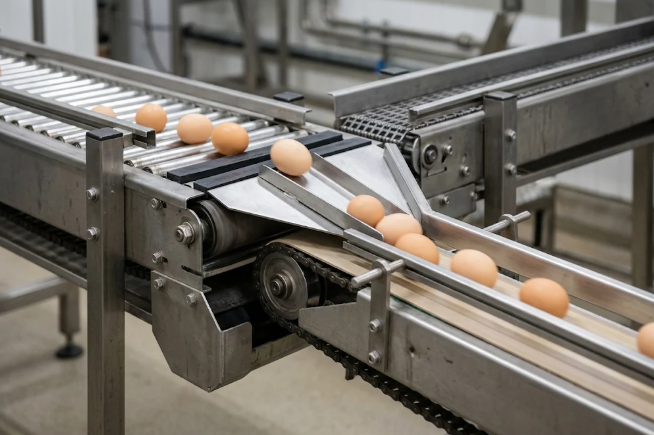
| 共有コンベヤー | 複数の鶏舎からの到着の合流、分岐点、および下流の利用可能性 |
| 選別または検査(含まれる場合) | 選択したプロセスの能力と、振り分けられた卵の処理 |
| 包装機 | 試験済みのトレイ形式、卵のサイズ範囲、供給条件、およびトレイの補充 |
| 充填済みトレイの搬出 | 搬出コンベヤー、手作業、積み重ね配置、および受け取りスペース |
複数のエレベーターの定格を合計しても、それらが共有するコンベヤーや包装機の能力が確定するわけではありません。同様に、より高速な包装機を購入しても、変更されていない上流の制約を通過するフローは増加しません。
収集設備を維持する場合は、速度だけでなく物理的な接続も確認してください。垂直卵エレベーターのレトロフィットガイドは、ベルトの位置、移送方向、および設置スペースを網羅しています。
選定条件:提案されたルートとスケジュールについて、サプライヤーに制約となる工程を挙げてもらうこと。個別の機械能力のリストは、ライン全体の実証された生産能力を示すものではありません。
4. 同時回収、順次回収、バッファリングの選択
複数の鶏舎から卵を同時に回収する場合、ラインの共有区間ごとの合計到着率を確認してください。回収をグループで行う場合は、各グループの鶏舎、予想卵量、回収期間、総完了時間を示すスケジュールを要求してください。
鶏舎から順番に卵を回収することで、共有設備のピーク需要を削減できる可能性がありますが、農場は依然として操業時間内に回収を完了する必要があります。農場チームに提案されたタイミングを確認してもらい、ある鶏舎からの卵回収を遅らせることが常に許容されるとは想定しないでください。
蓄積エリアは、流入と流出の一時的な差を吸収できます。しかし、到着数が依然として出庫数を上回る場合、行列は増え続けます。追加のバッファスペースは、永続的な能力不足を補うことはできません。
合意されたレビュー間隔では、おおよその追加待ち行列は次のとおりです。
超過流入率 × 期間(一致する時間単位を使用)。
これはフローバランスの計算であり、安全な卵保持エリアの仕様ではありません。実際に利用可能な蓄積量は、設備、占有率、卵の取り扱い、および制御に依存します。
提案されたラインが、下流セクションの満杯をどのように検出し、さらなる到着を制限し、トレイが切れたりパッキングが停止したりしたときにどのように対応するかを尋ねてください。責任ある技術担当者に、停止および再起動のシーケンスを定義して承認してもらってください。手動による代替手段には、それ自体の能力、アクセス、および人員のレビューが必要です。
選定条件:ピーク流量が受け入れ段階の速度を超える場合、その構成を受け入れる前に、文書化された回収スケジュール、検証済みの蓄積手配、または改訂された設備提案を要求すること。
5. 同一試験における能力と処理品質の確認
提案された構成を試験できるかどうか、その対象範囲、および費用について問い合わせること。単独の包装デモでは、この試験で除外されたエレベーター、共有コンベヤー、または制御接続を検証することはできない。
試験条件と合格基準について書面で合意すること。意図したトレイの参照、明記された卵のサイズ分布、計画された卵の供給手配を使用すること。代表的な運転条件と、試験装置が再現できる合意済みの停止・再起動シナリオを含めること。
記録事項:
- 設備モデル、構成、設定、トレイの参照。
- 定義された計数ポイントでの入卵と正しく包装された出力。
- 経過時間、実稼働時間、および中断理由。
- 空セル、誤装填、詰まり、破損卵、および手動介入。
- 共有セクションでの蓄積と満杯トレイの除去。
- 試験されなかった条件と、それらを後で確認する方法。
破損チェックのため、試験前に入卵の状態と観察ポイントを確立すること。そうしないと、既存の破損が誤った段階に帰属される可能性がある。関連する検査ポイントについては、回収および包装における破卵低減ガイドを参照のこと。
テスト結果は、実際に評価された構成と条件に結び付けておいてください。工場テストで既存設備やサイト接続が除外される場合は、残りのサイト受入検査項目とその実施者をリストアップしてください。
6. 1つの能力・インターフェース表で見積もりを比較する
完全な農場内産卵包装ラインについては、各サプライヤーに同じ表を記入してもらいます。既存設備や購入者支給品を含めることで、ギャップが見えるようにしてください。
| 段階またはインターフェース | 提案書に必要な情報 |
|---|---|
| 各ハウスからの収集 | 保持または供給されるモデル、アクティブグループ、および期待される収集フロー |
| 共有搬送ルート | 接続寸法、複合フロー、および提案された制御応答 |
| 梱包とトレー処理 | モデル、トレー参照、容量条件、および満杯トレーの受領方法 |
| 蓄積と停止 | 利用可能な配置、運転制限、および制御統合の責任 |
| テストと受入 | テストされる機器、計数方法、受入基準、および未解決のサイトチェック |
| 供給境界 | 含まれる項目、オプション項目、買い手供給項目、除外項目、および各接続の責任者 |
制御装置、センサー、接続コンベヤ、支持構造、サイトサービス、設置、試運転、および文書を機械と並べて比較してください。商業条件は別途確認してください。採卵鶏農場設備の見積チェックリストは、より広い範囲のチェックを提供します。
次のステップ: 生産計画と卵搬送ルートを一緒に送信する
農場の場所、現在および計画中の卵量、鶏舎およびケージ列のレイアウト、回収順序、正味梱包時間、トレー参考情報、保持設備の詳細、および搬送ポイントの写真を含む、1つの問い合わせパックを準備してください。利用可能なフロー記録を追加し、数値が推定値またはまだ不明な箇所を特定してください。
それをAuto ChickenCageの問い合わせページから送信してください。どの設備が見積もり可能か尋ね、容量基準、提案されたフロー制御配置、インターフェース責任、および未解決の質問を含む文書化された構成を要求してください。注文を確定する前に、農場および設備技術チームにその提案をレビューしてもらってください。
Want to know more?
Get in touch with us for more information about our services and products.